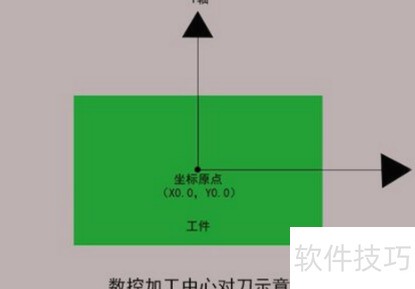
1、 null
2、 以广州980TD数控车床为例,介绍其对刀的具体操作步骤。
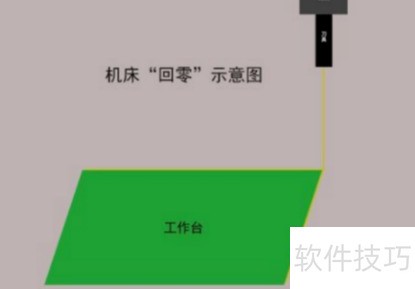
3、 操作前须先执行回零操作,清空上次的坐标数据。X、Y、Z三轴均需返回机床原点,确保坐标系统准确无误。
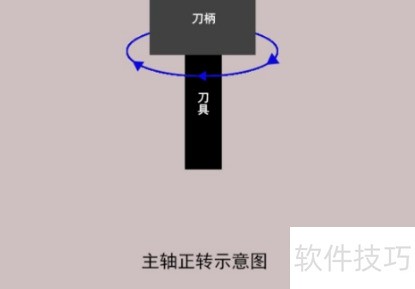
4、 接着,在MDI模式下输入指令,使主轴以中等转速正向旋转;随后切换至手轮模式,通过调节手轮倍率控制机床各轴的精确移动,实现精准定位与操作。
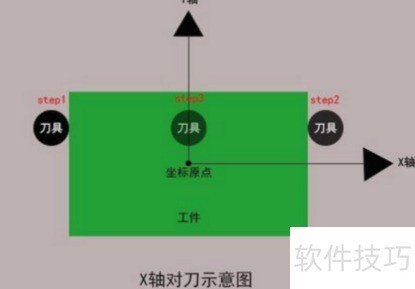
5、 接着,将X向对刀仪轻触工件右侧,清零机床相对坐标;随后沿Z轴抬升刀具,移至工件左侧,并在相同Z高度处缓慢下移,直至刀尖轻触工件表面,最后将刀具抬起。整个过程需动作平稳、接触轻微,确保定位准确,为后续加工提供可靠基准。
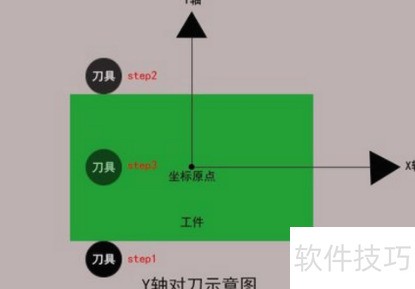
6、 接下来进行Y向对刀:先让刀具轻触工件前端,清零机床相对坐标;随后沿Z轴抬升刀具,移至工件后方,再沿Z轴下降至相同高度;接着缓慢移动刀具直至轻微接触工件表面,最后将刀具抬起完成对刀操作。
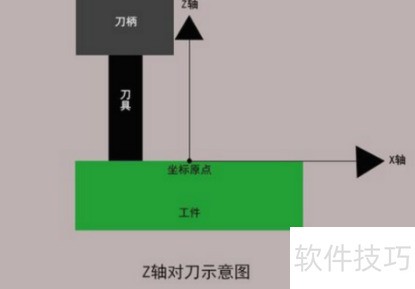
7、 接着进行Z向对刀:将刀具缓慢下移至工件上表面,直至轻触;此时读取并记录机床坐标系中的Z轴数值,按下输入键将其设定为工件坐标系的Z零点。
8、 先停止主轴转动,并将其移至合适位置;随后调出加工程序,由管理人员按下启动开关,即可通过FANUC系统控制加工中心实现多刀具同步加工,操作简便高效。