在生产调度系统(PSI)中,生产订单的平均交货周期(Mean Lead Time)受多种基础参数共同影响。其中关键因素包括:每次生产的批量规模(Lot Size)、计划内的换型准备时间(Planned Setup Time)、单件加工节拍(Run Time)、理论产能(Theoretical Capacity)以及设备实际运行效率(Efficiency Rate)。这些参数彼此关联、相互制约,共同决定了订单从下达至完工的整体耗时。为便于理解与应用,本文将对该复杂计算逻辑进行逐层拆解,清晰呈现各变量的作用机制及其对平均交货周期的具体影响路径,帮助使用者准确预估和优化生产交付表现。
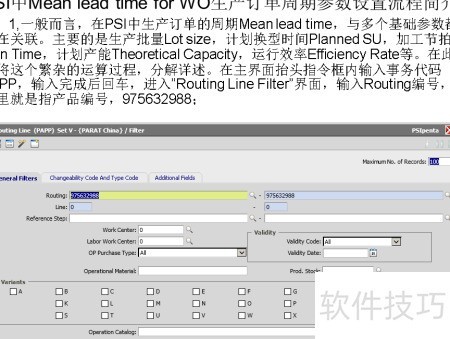
1、 在主界面顶部的指令输入框中输入事务代码PAPP,按回车键确认,系统将跳转至Routing Line Filter界面;随后在对应字段中输入产品编号(即Routing编号):975632988。
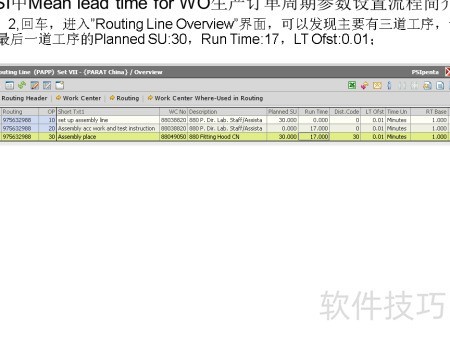
2、 按下回车键,进入工艺路线概览界面,可见该流程共包含三道工序。请重点关注最后一道工序,其计划标准单位(SU)为30,运行时间为17,交期偏移量(LT Ofst)为0.01。
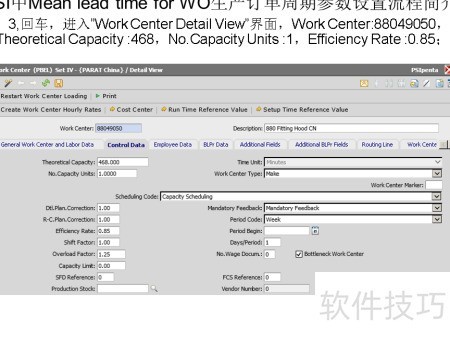
3、 按下回车键,进入工作中心详细视图界面。当前工作中心编号为88049050,其理论产能为468,产能单位数量为1,效率率为0.85。请准确记录上述各项参数,确保数据完整无误,以便后续产能分析与排程评估使用。
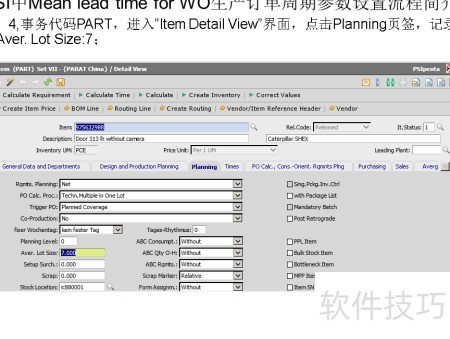
4、 执行事务代码PART,进入物料明细视图,切换至计划页签,查看并记录平均批量值为7。
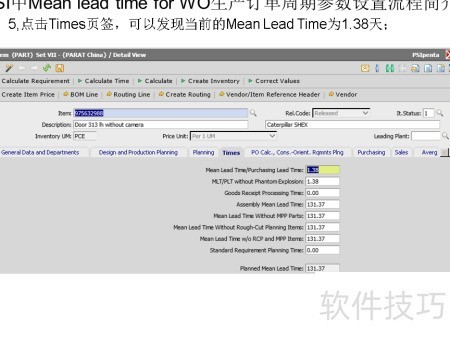
5、 点击Times页签,可见当前平均交付周期为1.38天。
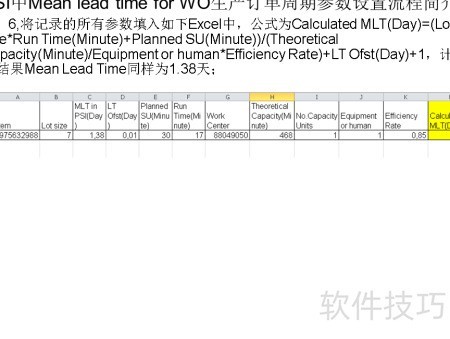
6、 请将所有实测参数录入指定Excel表格中,系统将依据预设公式自动计算理论制造周期(天),其计算逻辑为:(批次规模×单批运行时间(分钟)+计划换型时间(分钟))÷(设备或人工理论产能(分钟)×效率系数)+交付前置期偏移量(天)+1。经完整数据代入与运算,最终得出的平均制造周期值为1.38天。该结果综合反映了当前产线在既定设备配置、人员效能及计划排程条件下的整体交付节奏,可作为生产周期评估与优化的重要参考依据。建议定期更新基础参数,确保计算结果持续贴合实际运行状态。
7、 进一步验证发现,当批量调整为14时,平均交货周期缩短至1.68天。
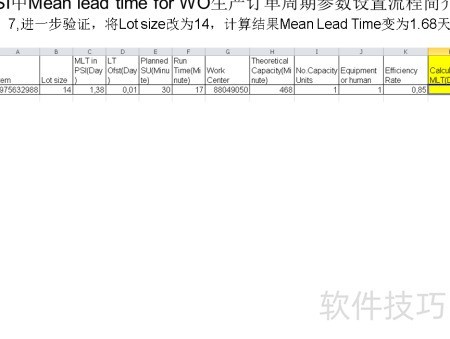
8、 在PSI系统中将平均批量大小调整为14,以进一步验证效果。
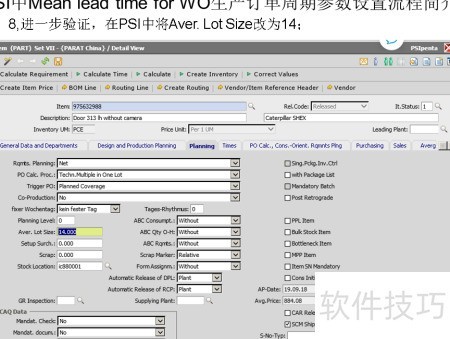
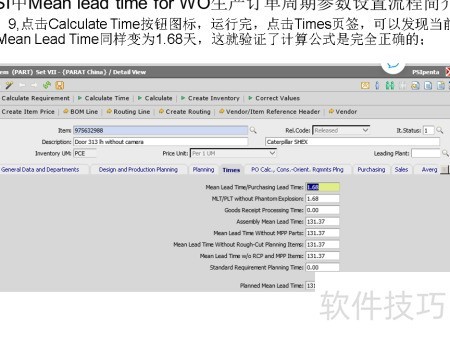
9、 点击Calculate Time按钮执行计算后,切换至Times标签页,可见当前平均交付周期(Mean Lead Time)已更新为1.68天,与理论值完全一致,充分验证了所用计算公式的准确性。