

万能角度尺广泛用于机械加工,可精确测量0°–320°外角和40°–130°内角,满足内外角度的多样化检测需求。
1、 利用卡块上的螺钉将各部件牢固固定后,开始调节基尺测量面与其他相关测量面之间的夹角。首先松开制动头的锁紧螺母,通过移动主尺进行初步角度调整;随后转动扇形板背面的微调装置,实施精细调节,直至两测量面与被测工件表面完全贴合、无间隙。确认位置准确后,拧紧制动螺母锁定结构,再将角度尺平稳取下,进行最终读数。
2、 测量角度范围为0°至50°。
3、 将角尺与直尺全部安装到位,被测部位紧贴基尺及直尺的测量面。
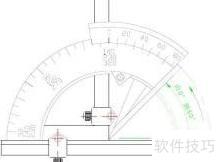
4、 测量角度范围为50°至140°。
5、 可拆下角尺,换装直尺并与扇形板固定连接,将工件待测部位置于基尺与直尺的测量面之间完成测量。也可保留角尺不拆卸,仅取下直尺与卡块,再将角尺向下拉动,直至其短边与长边的交线精确对齐基尺尖棱;此时将工件待测部位置于基尺与角尺短边的测量面之间进行测量。两种方式均适用于不同形状工件的尺寸检测,操作灵活,定位准确,便于现场快速调整与使用。
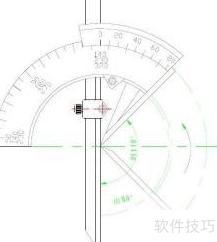
6、 测量角度范围为140°至230°
7、 卸下直尺与卡块,仅安装角尺,并将其向上推至短边端点。
8、 将工件待测部位置于基尺上,调整至边与长边交线对齐基尺尖棱。
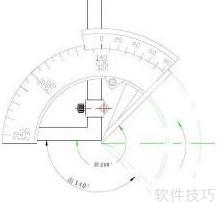
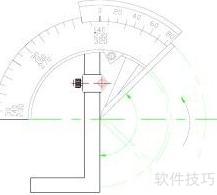
9、 测量角度范围为230°至320°
10、 拆下角尺、直尺及卡块,仅保留扇形板与带基尺的主尺;将待测工件部位置于基尺和扇形板的测量面之间,即可完成测量。
11、 万能角度尺读数技巧
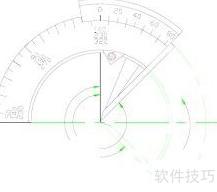
12、 万能角度尺的读数装置由主尺与游标构成,采用游标原理进行精确读数。
13、 万能角度尺的主尺均匀分布着120条刻线,相邻两线夹角为1°,即主尺分度值为1度。游标共12格,其总张角与主尺上23格所对应的23°完全相等。由此可得游标每格对应的角度为23°÷12,换算成角分即(60′×23)÷12=115′。该设计实现了对角度的精密细分与读数。
14、 主尺两格与游标一格刻线夹角之差。
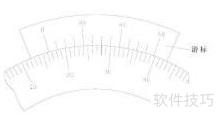
15、 万能角度尺读数分为三步。
16、 首先读取度的数值:观察游标零刻线左侧,主尺上与其最接近的刻线,该刻线所示数值即为被测角度的整数度数。图中所示角度的整数部分为16度。
17、 接着读取游标尺上的分值:观察游标哪一条刻线与主尺刻线完全对齐,该刻线对应的数值即为角度小数部分(单位为分)。所示,游标第30条刻线与主尺刻线精准重合,因此分值为30。
18、 被测角度为两次读数之和,即16′与30′相加,结果为16°30′。
19、 主尺仅标有90个基本角度分度。若被测角度超过90°,读数时需加上相应基数(90°、180°或270°),具体取决于实际测量范围。
20、 当测量角度在90°至180°之间时,实际角度等于90°加上角度尺显示的读数。
21、 当角度尺读数在180°至270°之间时,实际测量角度等于180°加上该读数。
22、 当角度在270°至320°之间时,被测角度等于270°加上角度尺的读数。


