

PE-RT II型供热管的内层采用PE-RT II型耐热聚乙烯材料,整体为一种新型保温复合塑料管道。它以高性能耐热聚乙烯为基材,兼具优良的耐温性、柔韧性和长期稳定性,广泛应用于低温热水输送与集中供热系统。
1、 将待焊接的PE-RT II管材及配件牢固夹持于熔焊机夹具中,确保二者轴线处于同一水平面,管壁紧密贴合、无高低或左右偏移,以保障焊接对准精度与接口质量。
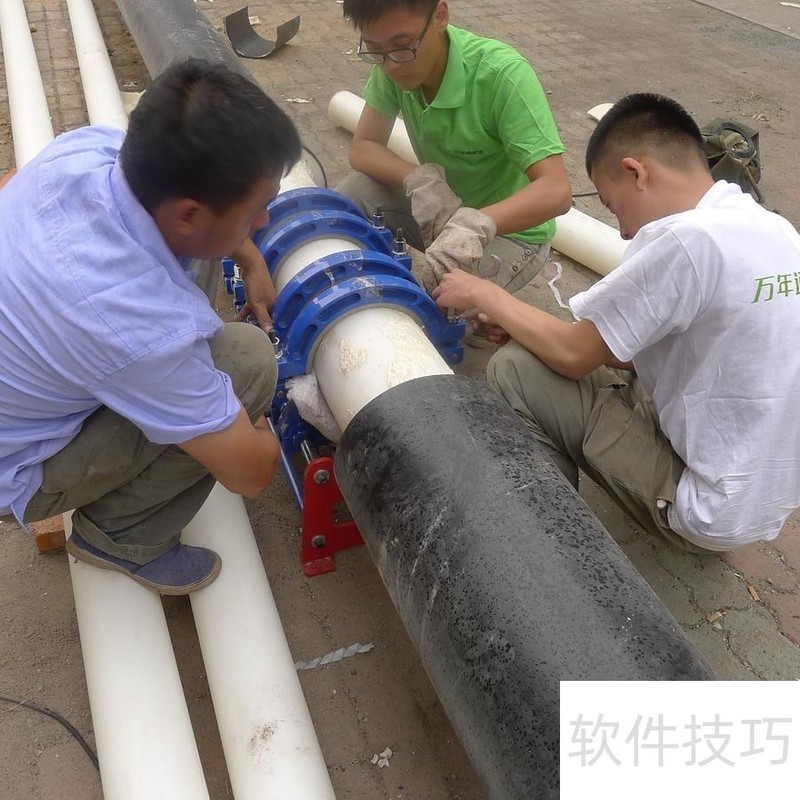
2、 2、铣平PE-RT II管材端面:先用洁净棉布彻底擦净管端内外各100毫米范围,再装牢铣刀,平稳推动行走机构完成端面铣削。操作中须注意两点:其一,铣削结束前应缓慢卸力,避免突然撤力导致铣刀在管端留下凹槽或毛刺;其二,铣后须严防管端接触污物或手触,确保加热前端面洁净无污染,以免影响后续热熔连接质量。
3、 第三步为热熔对接。在加热板熔融管材端面之前,须再次检查两管口的对齐状况;若发现明显缝隙或错位,应通过调节紧固螺母等方式及时校正。将热熔焊机加热板预热至210℃~220℃后,开始熔融PE-RT II管道端面,标准熔融时间约为管壁厚度(毫米)乘以10秒。需注意,加热板显示温度仅作参考,受环境温差及设备精度影响,实际温度可能存在偏差。判断熔融是否达标,关键在于观察管端形成的熔融卷边:其厚度不得小于管材壁厚的十分之一,且两端熔体须充分融合、均匀连续,无分层、气泡或未熔合现象,方可视为符合工艺要求。
4、 4. 熔接对接:当PE-RT II管道与同材质管道,或PE-RT II管道与配套管件的两个待熔接端面均达到规定熔融温度后,应迅速撤出加热板,并立即施加轴向推力,使两端紧密贴合、融合成一体。加压后须即刻锁定夹具,确保接口持续承受稳定、均匀的对接压力;该压力需维持至焊口自然冷却至环境温度,方可释放,随后拆除固定装置。整个冷却过程中,严禁移动管道或对其施加任何外力,以免影响焊缝成型质量。
5、 5. 外观检验:完成冷却并解除夹具后,应对熔接接头进行目视检查。合格的热熔翻边应圆整、对称、饱满,无气泡、凹陷或错边现象;翻边高度应在2~4毫米之间,宽度为4~8毫米,且环状凸起沿整个圆周均匀分布,整体外观规整美观。


